Токарная обработка металлов: основы процессов
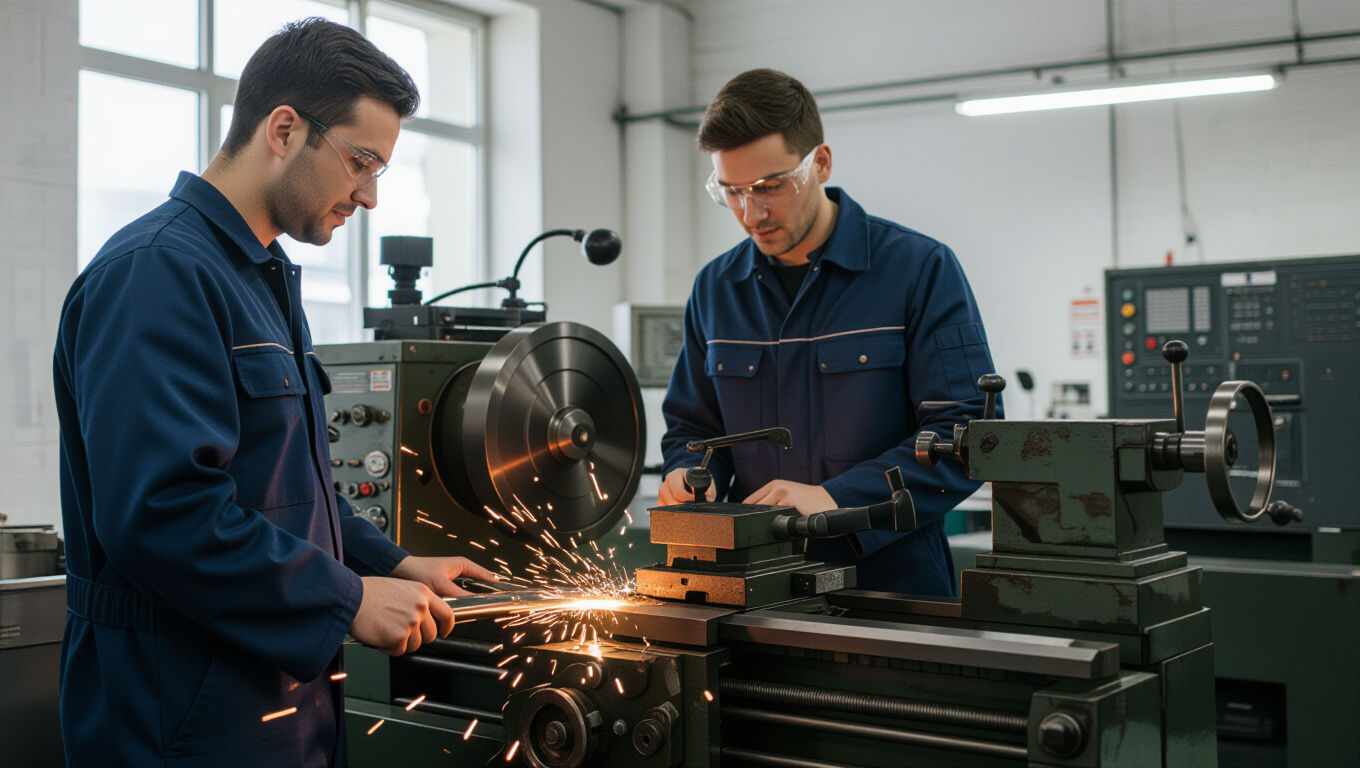
Заготовка фиксируется на станке и вращается, резец снимает слой за слой, формируя Токарные работы в СПб цилиндрическую или фасонную поверхность изделия. В результате получают деталь с заданной геометрией, диаметром и длиной по технологической карте.
Ключевым отличием является выбор режимов резания и подготовки заготовки. В зависимости от цели — черновая снятие материала или чистовая доводка — применяют различные геометрии резца, скорости вращения и подачи. При токарной обработке могут использоваться как наружное точение, так и внутреннее, резка канавок, резьбовая обработка и притирка торца. Эти операции объединены общими принципами формирования точности и качества поверхности.
Виды точения и требования к точности
Виды точения охватывают наружное точение, внутреннее точение и резьбовое точение, а также канавочное и торцевое точение. Для каждой операции важна точность поверхности и геометрия канавок, что проявляется в отношении цилиндричности, параллельности и конусности. Точность задаётся допусками по диаметру и форме, часто зависит от класса обработки и применяемого инструмента.
При выборе режима учитывают материал заготовки и требуемую шероховатость. В черновом режиме применяется большая подача, что ускоряет снятие материала, но может повысить шероховатость. В чистовом режиме переход к меньшим подачам позволяет достичь более гладкой поверхности. Системы охлаждения снижают тепловые воздействия и упрощают достижение требуемой точности.
Какие материалы чаще обрабатывают
В токарной обработке встречаются стали и алюминиевые сплавы, медь и бронза, а также титан и нержавеющая сталь. Для каждого материала подбирают геометрию резца и режим резания, учитывая твердость, теплопроводность и склонность к деформациям. Заготовка обычно имеет цилиндрическую форму, диаметр и длину, соответствующие заданной детали.
- наружное точение и внутреннее точение;
- резьбовое точение, канавочное и торцевое точение;
- чертежная подготовка заготовки и поддержание резца в исправном состоянии.
- Определить материал заготовки и требования к точности поверхности.
- Выбрать геометрию резца и режим резания, исходя из свойств материала.
- Настроить станок и проверить охлаждение для контроля тепловых деформаций.
- Осуществлять контроль качества после обработки и корректировать параметры при необходимости.
«Точность поверхности достигается за счёт точной геометрии резца и стабильной подачи»
| Материал | Типичная скорость резания, м/мин | Типичная подача, мм/об | Рекомендуемый резец |
|---|---|---|---|
| Сталь углеродистая | 60–120 | 0.05–0.25 | карбид твердосплавный |
| Алюминий | 150–250 | 0.10–0.40 | быстрорежущая сталь/карбид |
| Нержавеющая сталь | 40–90 | 0.05–0.20 | карбид |
| Медные сплавы | 100–180 | 0.10–0.30 | карбид/индийский резец |
Инструменты и оборудование
Роль резца и геометрия резания
Резец является основным инструментом токарной обработки. Геометрия резания включает угол входа, углы кривизны и радиусы скругления, а также посадочный угол. Выбор материала резца зависит от обрабатываемого металла: углеродистая сталь, твердосплавные пластины или керамические резцы. Правильная геометрия минимизирует вибрацию, уменьшает износ и обеспечивает требуемую точность формы.
Техническое обслуживание станков
Ключевые элементы обслуживания включают регламентную смазку узлов, проверку жесткости станка, очистку системы охлаждения и периодическую заточку инструментов. ЧПУ-станки обеспечивают повторяемость параметров и требуют технического контроля программ и датчиков. Регламентное обслуживание снижает риск отклонений формы поверхности и продлевает ресурс оборудования.
Режимы резания и параметры обработки
Скорость резания, подача и глубина резания
Скорость резания определяется скоростью вращения заготовки и диаметром детали: на больших диаметрах значение снижается. Подача влияет на скорость снятия материала и шероховатость поверхности. Глубина резания задаётся по толщине снимаемого слоя за проход и определяет нагрузку на инструмент и станок. В сочетании эти параметры формируют экономичность и качество обработки.
Контроль допусков и шероховатости
Допуски устанавливаются для диаметра, формы и положения поверхности, что отражается в допусках по ISO/ГОСТ и посадках. Шероховатость поверхности оценивается параметрами Ra и Rt, где Ra характеризует среднюю арифметическую шершавость. Контроль ведут с помощью профильметра или микрометра, сравнивая результат с чертежом.
Контроль качества и безопасность
Методы измерения поверхности и геометрических параметров
Контроль качества включает измерение диаметра на нескольких участках, проверку параллельности и цилиндричности, а также оценку шероховатости. Для геометрических параметров применяют индикатор часового типа, микрометры и профилометры. Ведение записей позволяет прослеживаемость параметров и анализ динамики изменений.
Меры безопасности и подготовка заготовки
Безопасность на токарном участке требует использования защитной экипировки, фиксации заготовок и инструментов, а также контроля выбросов стружки. Подготовка заготовки включает снятие зазоров, очистку поверхности и обеспечение правильной центровки. Промышленная практика предполагает соблюдение регламентов по охране труда и эксплуатации станков с ЧПУ и без него.