Типы сверлильно-присадочных станков
Сверлильно-присадочные станки выполняют две взаимосвязанные операции: сверление отверстий и установку вставок в заготовку https://profkomplekt74.ru/oborudovanie-dlya-proizvodstva-mebeli/sverlilno-prisadochnye-stanki/. Такое сочетание уменьшает временные простои и повышает точность локализации деталей. Применение охватывает деревообработку и металлообработку, где требуется надёжная фиксация вставной детали и последовательное прохождение отверстий без переналадки оборудования. Конструктивно приборы подразделяются по геометрии рабочей зоны и способу подачи заготовки.
Разновидности по конструкции влияют на габариты, устойчивость и возможность автоматизации. Вертикальные станции занимают меньшую площадь и обеспечивают точную локализацию сверления; горизонтальные рассчитаны на крупные заготовки и устойчивую геометрию стола; модульные конфигурации позволяют наращивать функциональность за счёт добавочных узлов подачи, фиксации и автоматизации. Важно подобрать сочетание с учётом условий эксплуатации и требуемой производительности.
Вертикальные, горизонтальные и модульные конфигурации
Вертикальные сверлильно-присадочные станки характеризуются компактной геометрией и точной локализацией отверстий благодаря низкой поверхности заготовки и узким проходам. Они обычно применяются в сборочных и серийных операциях на небольших изделиях. Горизонтальные модели обладают большей стационарностью стола и уступают по габаритам, но позволяют обрабатывать более крупные заготовки и обеспечивают устойчивость за счёт продольной направляющей. Модульные конфигурации собираются из отдельных узлов подачи, фиксации и узлов сверления; их преимущество — гибкость и возможность наращивания функционала под конкретные задачи, включая автоматизацию загрузки и выгрузки.
- Вертикальные конфигурации — компактность и точная локализация отверстий.
- Горизонтальные конфигурации — устойчивость к моментам и возможность обработки больших заготовок.
- Модульные конфигурации — гибкость и расширяемость за счёт добавочных узлов.
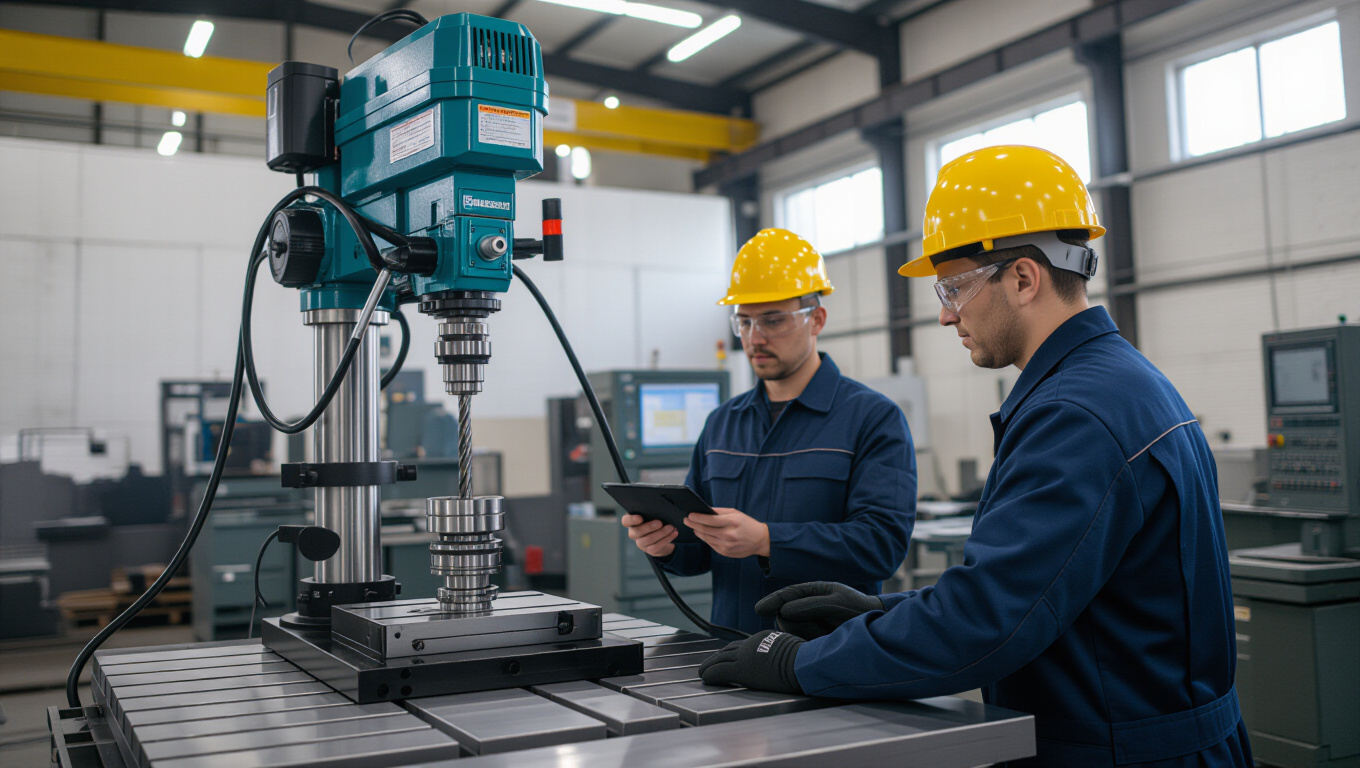
- Классическая вертикальная станочная сборка.
- Горизонтальная линейка для больших заготовок.
- Модульная платформа с возможной автоматизацией подачи.
Как выбрать конструкцию под задачи
Выбор конструкции определяется размерами заготовки, требуемой глубиной обработки, типами материалов, степенью автоматизации и доступным пространством на участке. Для мелких изделий выгодны вертикальные модели с ограниченным ходом шпинделя и меньшими габаритами. Для крупных деталей предпочтение часто отдаётся горизонтальным или модульным системам с усиленным столом и большим ходом подачи. Важны особенности обслуживания и совместимость со схемами автоматизации.
Основные характеристики и параметры
Диаметр сверления, глубина обработки, ход шпинделя
Диаметр сверления зависит от назначения: для мелких соединений обычно выбирают диапазон 3–50 мм, а для крупных вставок — выше 50 мм, но в промышленных вариантах встречаются и более крупные значения. Глубина обработки ограничивается конструкцией станка и означает максимальную возможность проникания инструмента в заготовку — обычно до 200 мм и более на моделях со специальной оснасткой. Ход шпинделя выражает максимальную линейную передачу инструмента вдоль оси и чаще всего встречается в пределах 60–150 мм, что позволяет обрабатывать значительную глубину отверстия без перемещения конструкции.
| Параметр | Типовая величина | Примечания |
|---|---|---|
| Диаметр сверления | 3–50 мм | для общего назначения; выбор зависит от заготовки |
| Глубина обработки | до 200 мм | ограничение конструкцией станка |
| Ход шпинделя | 60–150 мм | позволяет обрабатывать достаточно глубокие отверстия |
Точность, повторяемость и скорость подачи
Точность позиционирования и повторяемости зависят от зажимов, шарико-винтовых пар и качества подшипников шпинделя. Обычно допускается погрешность позиционирования порядка 0,02–0,05 мм, повторяемость — 0,01–0,03 мм. Скорость подачи заготовки и движения шпинделя варьируется в диапазоне 0,5–3 мм/с, а частота вращения шпинделя может достигать 2000–6000 об/мин в зависимости от материала заготовки и типа инструмента.
Конструкция и функциональные возможности
Шпиндель, система подачи, фиксация заготовки
Шпиндель может иметь прямой привод от серводвигателя или быть соединён с редуктором. Диапазон оборотов покрывает требования к дереву и металлу: для древесины часто применяют 1000–4000 об/мин, для металлов — 2000–6000 об/мин. Система подачи реализуется винтовой передачей или линейной кареткой с направляющими; фиксация заготовки осуществляется зажимами, тисками или вакуумной фиксацией, что обеспечивает устойчивость и повторяемость положения.
Управление и безопасность эксплуатации
Управление может осуществляться через локальную панель или программный интерфейс ЧПУ. Важными элементами безопасности являются защитная кабина, датчики перегруза, сигнальные устройства и система блокировок при открытии опасных зон. Регламентная калибровка узлов, своевременная смазка направляющих и контроль износа шпинделя входят в эксплуатационные требования.
Безопасность эксплуатации требует точного соблюдения режимов подачи, фиксации заготовки и регулярной проверки узлов крепления.
Применение и примеры использования
Области применения в деревообработке и металлообработке
В деревообработке сверлильно-присадочные станки применяются для подготовки отверстий под вставки и крепёжные элементы в детали из древесных материалов, а также для точной выборки в фанере и древесностружечных платах. В металлообработке работают с заготовками из алюминия, стали и цветных сплавов, применяя нужную скорость вращения и глубину погружения для сохранения геометрии отверстий и качества вставок. В обоих случаях важна согласованность параметров подачи и присадки с требуемой точностью сборки.
Соединение сверления и присадки в производственных сценариях
Сочетание сверления и присадки в одном станке снижает количество переналадок и повышает общую плавность технологического цикла. Автоматизированная подача заготовки и фиксация вставок позволяют осуществлять последовательное выполнение отверстий и вставок по заданной программе, что снижает риск ошибок и обеспечивает повторяемость изделий. В рамках процесса может использоваться как механическая, так и вакуумная фиксация, а также контроль калибровки инструмента и состояния шпинделя через датчики и сигналы мониторинга.