Производство алюминиевого профиля для вентиляционных решеток: основные этапы
Алюминиевый профиль служит основой вентиляционных решеток, обеспечивая прочность и стабильность формы на протяжении эксплуатационного цикла. В качестве исходного сырья применяются алюминиевые сплавы, которые подбираются под требуемую жесткость, пластичность и коррозионную стойкость. Геометрия профиля определяет место крепления к воздуховодам, а также https://bkalprof.ru/catalog/profili-dlya-ventilyatsionnykh-reshyetok/ и распределение воздуха в решетке.
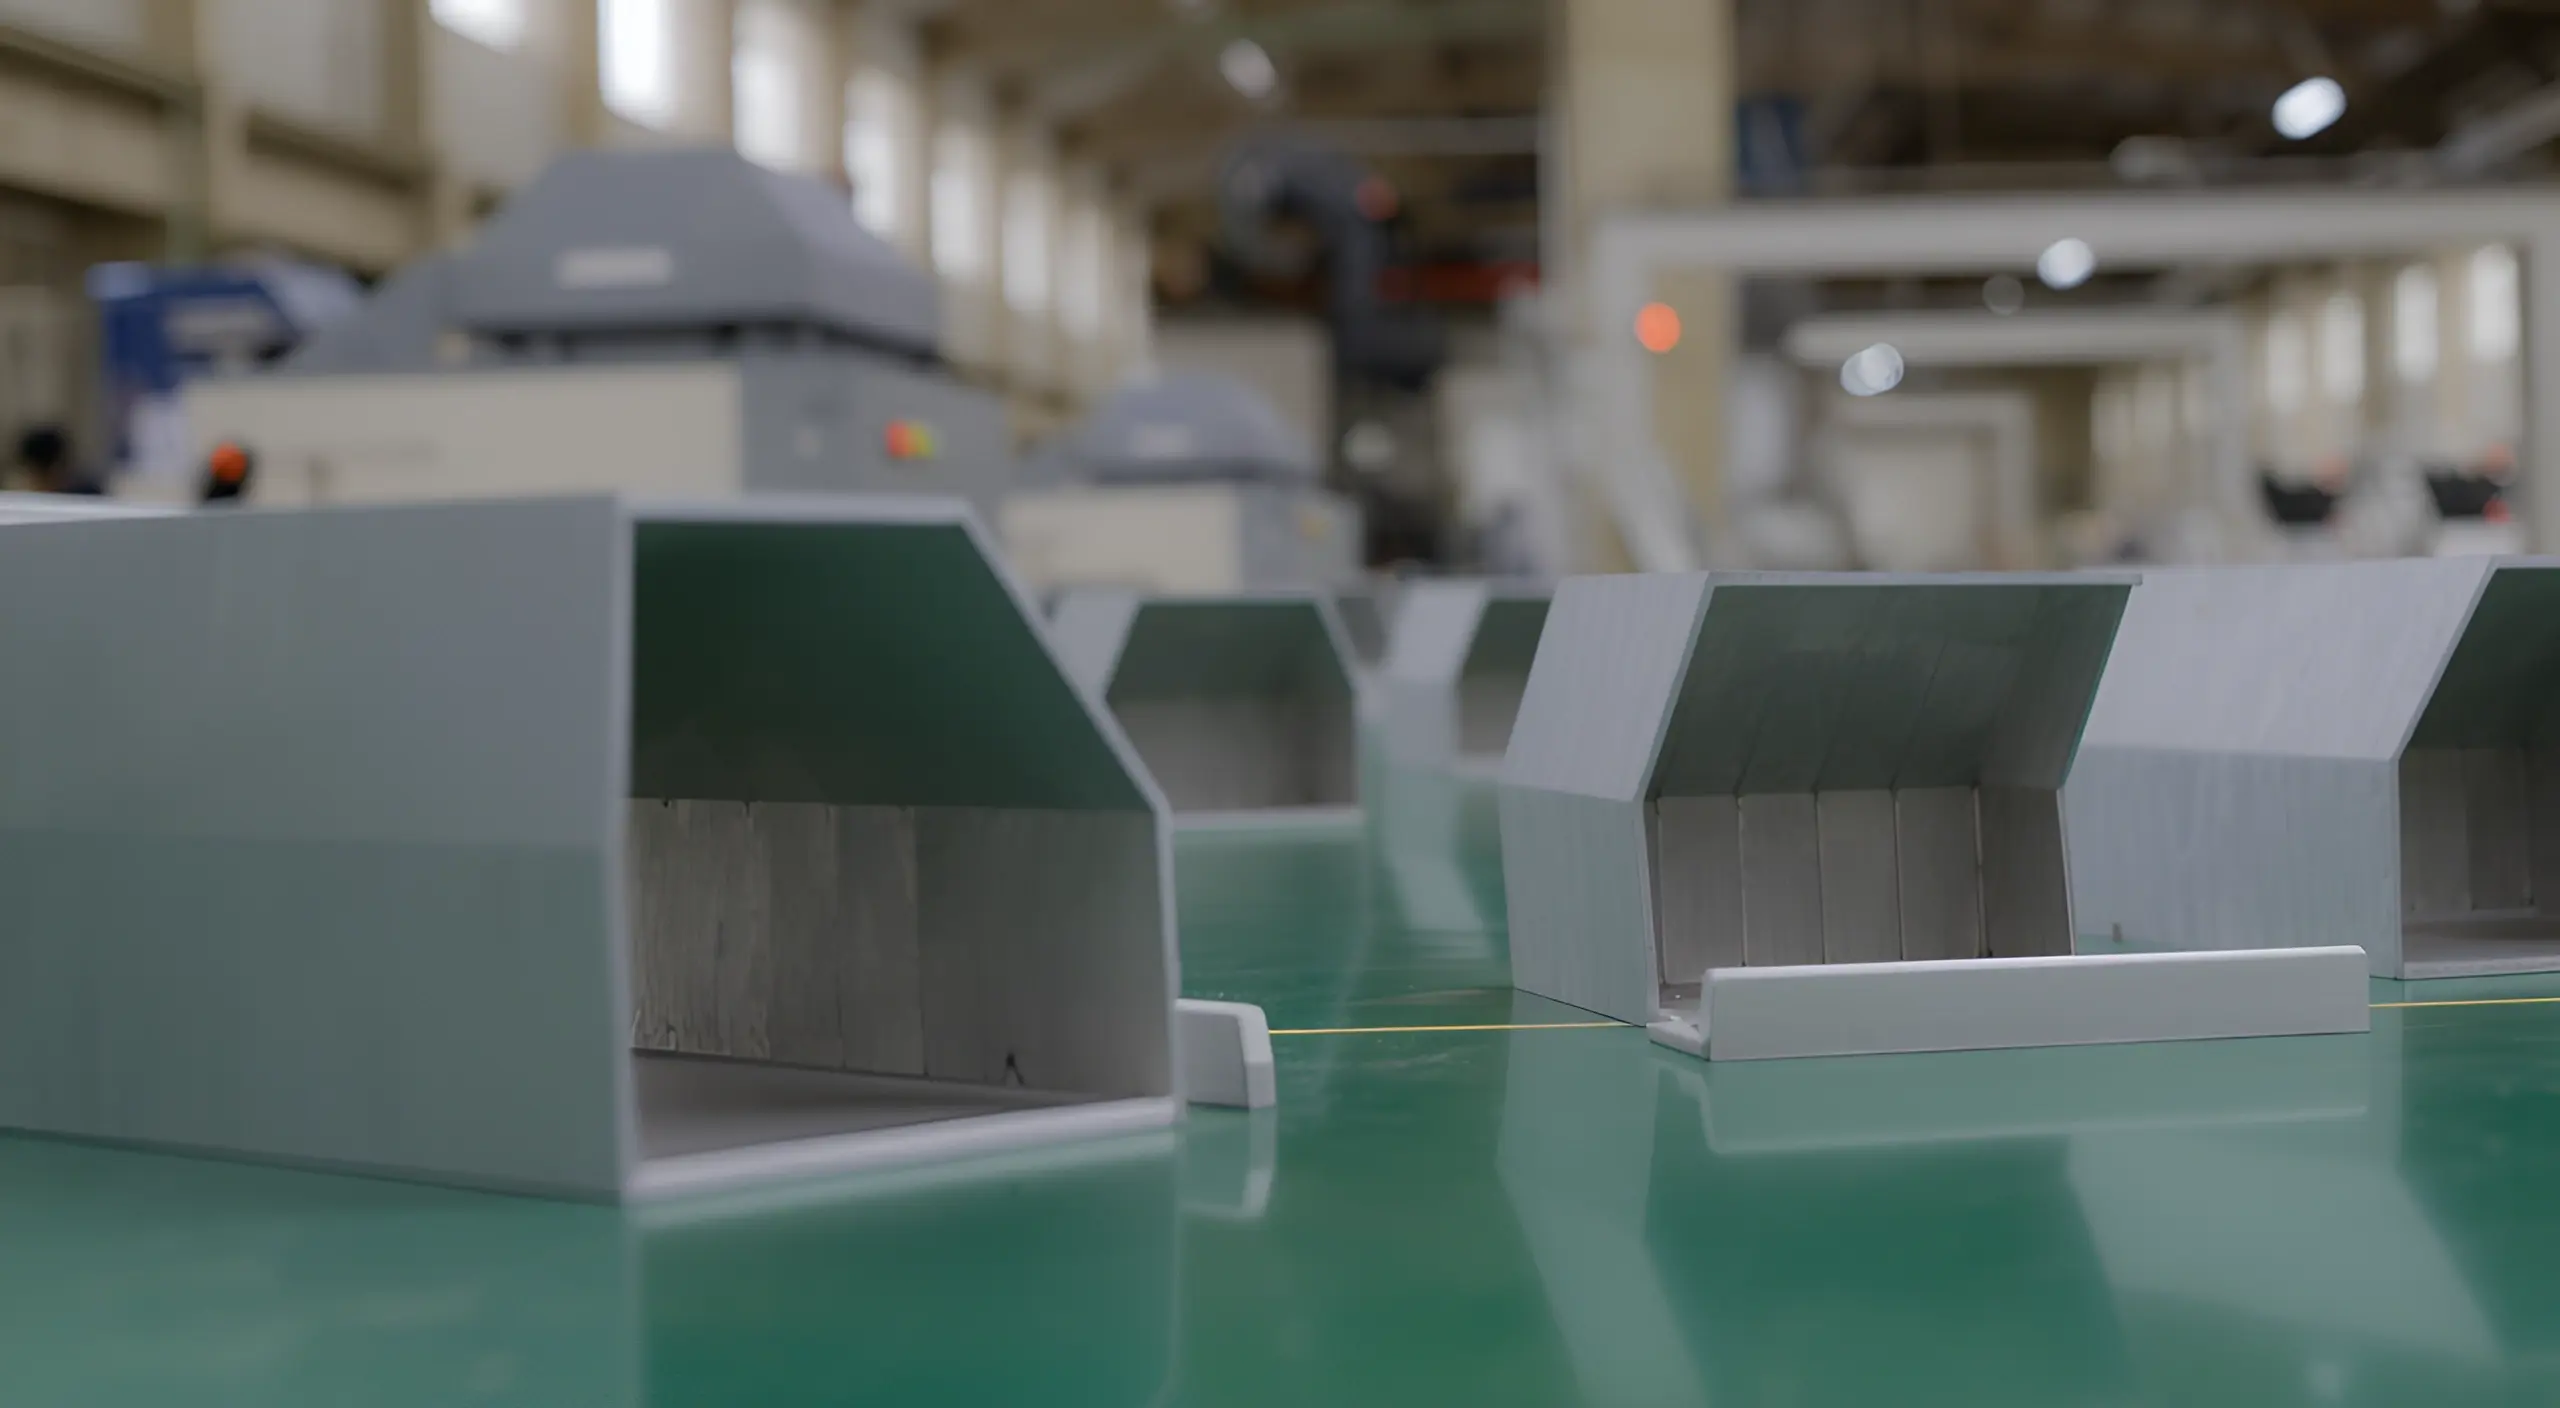
Производственный цикл начинается с подготовки заготовок и выбора сплава, после чего следует экструзия через формующую матрицу, охлаждение и термообработка для достижения требуемой прочности. Затем выполняются обработка поверхности и контроль геометрии, после чего профиль режут, сортируют и подготавливают к упаковке. В рамках проекта учитываются требования к толщине стенки, ширине балки и радиусам углов.
Подготовка сырья и выбор сплава
Подготовка сырья включает выбор конкретного сплава с учётом требуемой пластичности, удержания размеров и устойчивости к коррозии. В вентиляционных системах чаще применяют сплавы семейства 6xxx, которые хорошо поддаются формованию и имеют ясные параметры старения. Важна чистота литья и отсутствие пониженной прочности, вызванной примесями или окислами поверхности.
- Ключевые параметры профиля включают толщина стенки, ширину балки, радиусы углов и допуски по форме.
- Сырьевые материалы подбираются по составу и термопластичности, что влияет на возможность термообработки.
- Контроль чистоты поверхности заготовок и отсутствие дефектов поверхности до экструзии снижает риск брака на этапе формирования.
- Подготовка заготовок и настройка оснастки
- Электроприводная экструзия через формующую матрицу
- Охлаждение и термообработка (например, для повышения прочности)
- Обработка поверхности и контроль геометрии
- Резка, сортировка и упаковка
- Документация и передача в склад
Процесс экструзии и формовка профиля
Процесс экструзии предполагает прохождение заготовки через формующую матрицу, что обеспечивает заданную поперечную геометрию профиля. Температура подачи металла и режим охлаждения влияют на размерный и структурный контроль. После extrusion профиль может подвергаться термообработке для стабилизации свойств и уменьшения остаточных напряжений, затем следует этап поверхностной обработки и финальная резка под размер.
Форма профиля определяет возможности крепления к воздуховодам и прохождение воздуха внутри решетки. В ходе обработки поверхности может применяться анодирование или пассивация, что повышает стойкость к агрессивной среде и улучшает износостойкость. Длина изделия обычно подбирается под специфику заказчика и условия транспортировки.
Технические требования к профилю и контроль качества
Геометрические параметры и допуски
Геометрия профиля ограничивается по линейным размерам, углам и кривизне сечения. Допуски по линейным размерам зависят от класса точности и размеров профиля, но в общем случае устанавливаются в рамках отраслевых регламентов. Толщина стенки, ширина балки и радиусы углов определяют прочность и жесткость конструкции, а также влияние на плотность и теплообмен внутри вентиляционной зоны.
Обязательные параметры контроля включают величины внешних контуров, плоскостность, перпендикулярность граней и точность сопряжений с соседними элементами. Устойчивая геометрия достигается за счёт регулирования температуры и скорости охлаждения, а также параметров термообработки, применяемых после экструзии.
Методы тестирования и контроль поверхности
Контроль поверхности включает визуальный осмотр, измерение размеров на отечественных и международных образцах, а также поверхностный анализ на неровности. Для оценки гладкости применяют профилеметрический метод, фиксируют микронную шероховатость и проводят визуальный осмотр на наличие дефектов. На прочностные показатели влияют остаточные напряжения, поэтому проводится контроль после термообработки.
Лабораторная аттестация профиля может включать тесты на коррозионную стойкость, механическую прочность и совместимость с отделочными покрытиями. В практике применяют термохимическую обработку, которая обеспечивает однородность структуры и повторяемость характеристик по партиям.
Материалы, стандарты и сертификация
Типовые сплавы и их свойства
Типовые сплавы для профилей вентиляционных систем относятся к семейству алюминиевых сплавов 6xxx. Они отличаются содержанием магния и кремния, что обеспечивает хорошую пластичность и умеренную прочность. Модуль упругости алюминия близок к 69 ГПа, плотность около 2,70 г/см3, а теплопроводность примерно 205 Вт/мK. Эти свойства позволяют получать профиль нужной геометрии без значительных потерь прочности при термообработке.
| Параметр | Диапазон значений |
|---|---|
| Толщина стенки | 0.8–3.0 мм |
| Ширина профиля | 12–60 мм |
| Радиус закругления | 0.5–2.0 мм |
| Длина изделия | до 6 метров |
Для сертификации продукции применяются международные и национальные системы менеджмента качества, наиболее распространённой является ISO 9001:2015. В рамках нормативной базы учитываются регламенты по геометрическим параметрам, свойствам материала и требованиям к поверхности. Соответствие требованиям подтверждается документами об источниках сырья, протоколами испытаний и сертификатами на готовый профиль.
Нормативная база и соответствие требованиям
Нормативная база охватывает регламенты по геометрическим параметрам, свойствам материала и качеству поверхности. Для производственного процесса применяются системы менеджмента качества, а также регламентные документы, закрепляющие последовательность контроля на каждом этапе. Достижение соответствия требует документирования всех стадий: от выбора заготовки до упаковки и поставки.
Логистика поставок и управление цепочками
Планирование графиков поставок
Планирование графиков поставок основывается на спросе и производственных мощностях. Включаются сроки на производство заготовок, очереди обработки и сроки доставки до потребителя. В рамках планирования учитываются резервы материалов и сезонные колебания, что позволяет снизить риски простоя в производственном процессе и обеспечить непрерывность сборки.
Риски в цепочке поставок и способы их снижения
Риски цепочек поставок включают задержки на производстве заготовок, изменение спроса, перебои с транспортировкой и качество сырья. Способы снижения включают выбор нескольких поставщиков, внедрение систем мониторинга запасов, планирование страховых запасов и гибкость графиков выпуска. Важным элементом является документирование партий и прослеживаемость материалов.
«Точное соблюдение геометрических параметров и чистоты поверхности профиля обеспечивает стабильную работу вентиляционной системы»